




Faszination dreidimensionaler Glasformen
Sphärische Glaskomponenten prägen avantgardistische Fassaden, Automobildesigns, Kuppeln und exklusive Innenarchitekturen. Während zylindrisch gebogene Gläser lediglich in eine Richtung verformt werden, erfordert eine kugelförmige oder doppelgekrümmte Wölbung höchste technische Perfektion. Das Thema Sphärisch gebogenes Glas: Herstellung umfasst hochkomplexe thermische Umformungsprozesse, bei denen physikalische Grenzwerte des Werkstoffs Glas millimetergenau beherrscht werden müssen.
Physikalische Grundlagen und Rohglasvorbereitung
Die Fertigung beginnt mit der akribischen Auswahl des passenden Flachglases. Meist kommt Floatglas, eisenarmes Weißglas oder bereits vorbeschichtetes Spezialglas zum Einsatz. Vor der eigentlichen Warmverformung sind folgende Vorbereitungsschritte unerlässlich:
- Präzisionszuschnitt: Kanten müssen mit engsten Toleranzen geschliffen und poliert werden, um Mikrorisse zu verhindern.
- Intensive Reinigung: Jegliche Staub- oder Schmutzpartikel würden sich bei hohen Temperaturen untrennbar in die Glasoberfläche einbrennen.
- Geometrische Vorprüfung: Exakte digitale Vermessung des Zuschnitts garantiert die Passgenauigkeit für den späteren Formprozess.
Der Biegeprozess: Schritt für Schritt
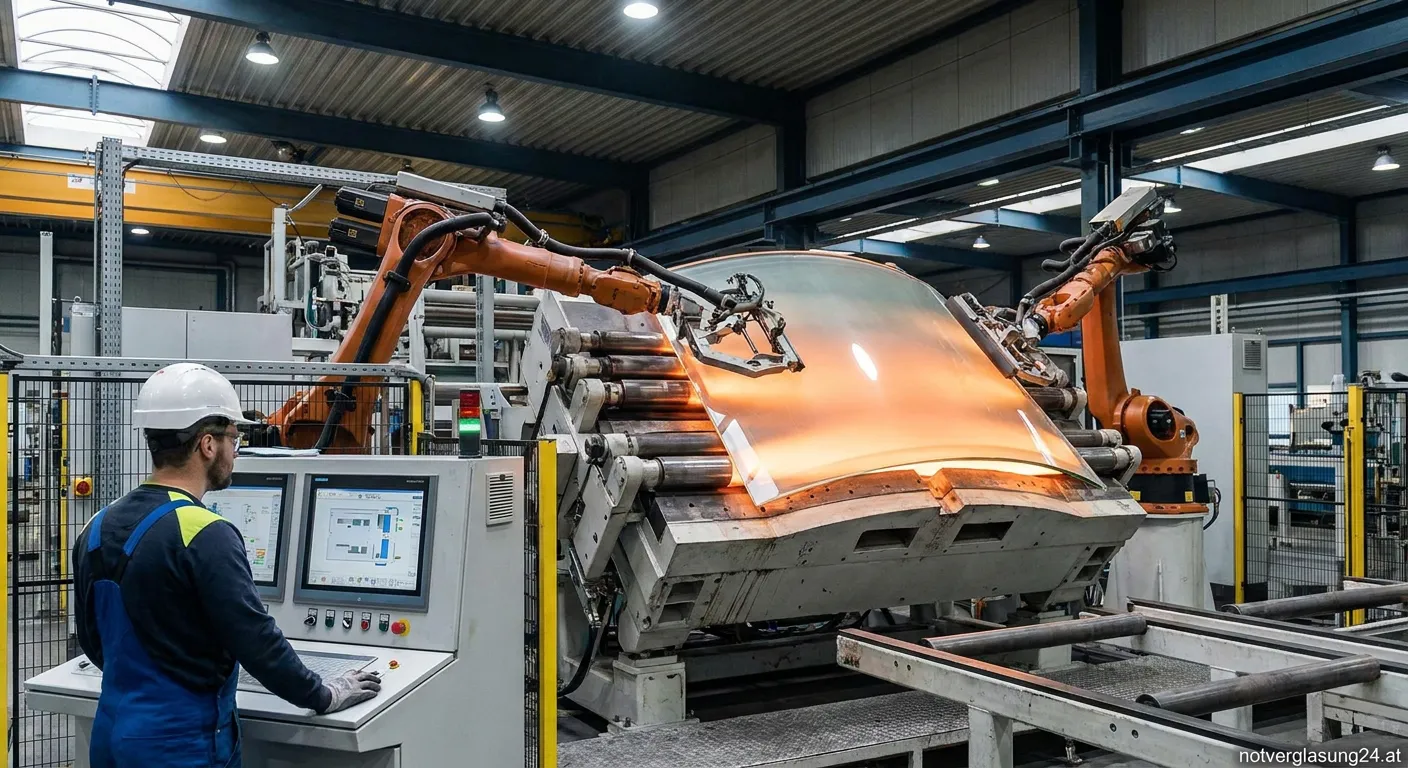
Für sphärisch gebogenes Glas: Herstellung nach Maß bildet der Heißbiegeofen das technologische Herzstück. Der Prozess gliedert sich in präzise gesteuerte Phasen:
1. Formenbau
Spezielle Matrizen und Patrizen aus temperaturbeständigem Stahl oder feuerfestem Keramikmaterial definieren die angestrebte 3D-Geometrie. Der Formenbau erfordert umfassendes Know-how über Materialausdehnung und Schrumpfungsverhalten.
2. Thermische Plastifizierung
Das Glas wird im Biegeofen kontrolliert auf seinen Erweichungsbereich zwischen 580 °C und 650 °C erhitzt. Bei diesen Temperaturen verliert die Scheibe ihre starre Struktur und wird plastisch verformbar.
3. Schwerkraft- und Pressbiegen
Beim klassischen Schwerkraftbiegen senkt sich das erweichte Glas durch sein Eigengewicht millimetergenau in die Formmulde ab. Für anspruchsvollere, enge Radien oder asymmetrische Wölbungen kommen zusätzliche mechanische Pressstempel oder Vakuumunterstützung zum Einsatz.
"Die größte Herausforderung beim sphärischen Biegen liegt in der gleichmäßigen Temperaturführung, um optische Verzerrungen und unzulässige Eigenspannungen komplett zu vermeiden."
4. Kontrollierte Abkühlung (Entspannung)
Um gefährliche Spannungen im Glasgefüge abzubauen, erfolgt die Kühlphase nach exakt berechneten Temperaturkurven. Schnelles Abkühlen führt zu Glasbruch, weshalb der Entspannungsprozess mehrere Stunden beanspruchen kann.
Veredelung und Sicherheitsanforderungen
Nach dem Biegen können sphärische Elemente zu Verbund-Sicherheitsglas (VSG) mit reißfesten Folien weiterverarbeitet werden. Dies erhöht die Stabilität und erfüllt strenge baurechtliche Sicherheitsstandards für Überkopfverglasungen und tragende Konstruktionen. Regelmäßige Laserscans und optische Prüfungen sichern eine makellose Durchsicht ohne Linseneffekte. Moderne Fertigungsstraßen verbinden heute Handwerkskunst mit automatisierter Messtechnik.

